在食品医药生产线上,铝箔封口是包装安全的最后一道关卡。可现实是,很多工厂仍在用“老办法”把关,问题一旦漏检,轻则退货索赔,重则引发食品药品安全事故。
汇萃智能打造红外热成像工艺应用于铝箔封口检测,并持续推进在线检测设备的落地应用。今天就从实际检测效果出发,把传统人工检查与汇萃智能铝箔封口检测机放在一起,看看两种方式到底区别在哪里。
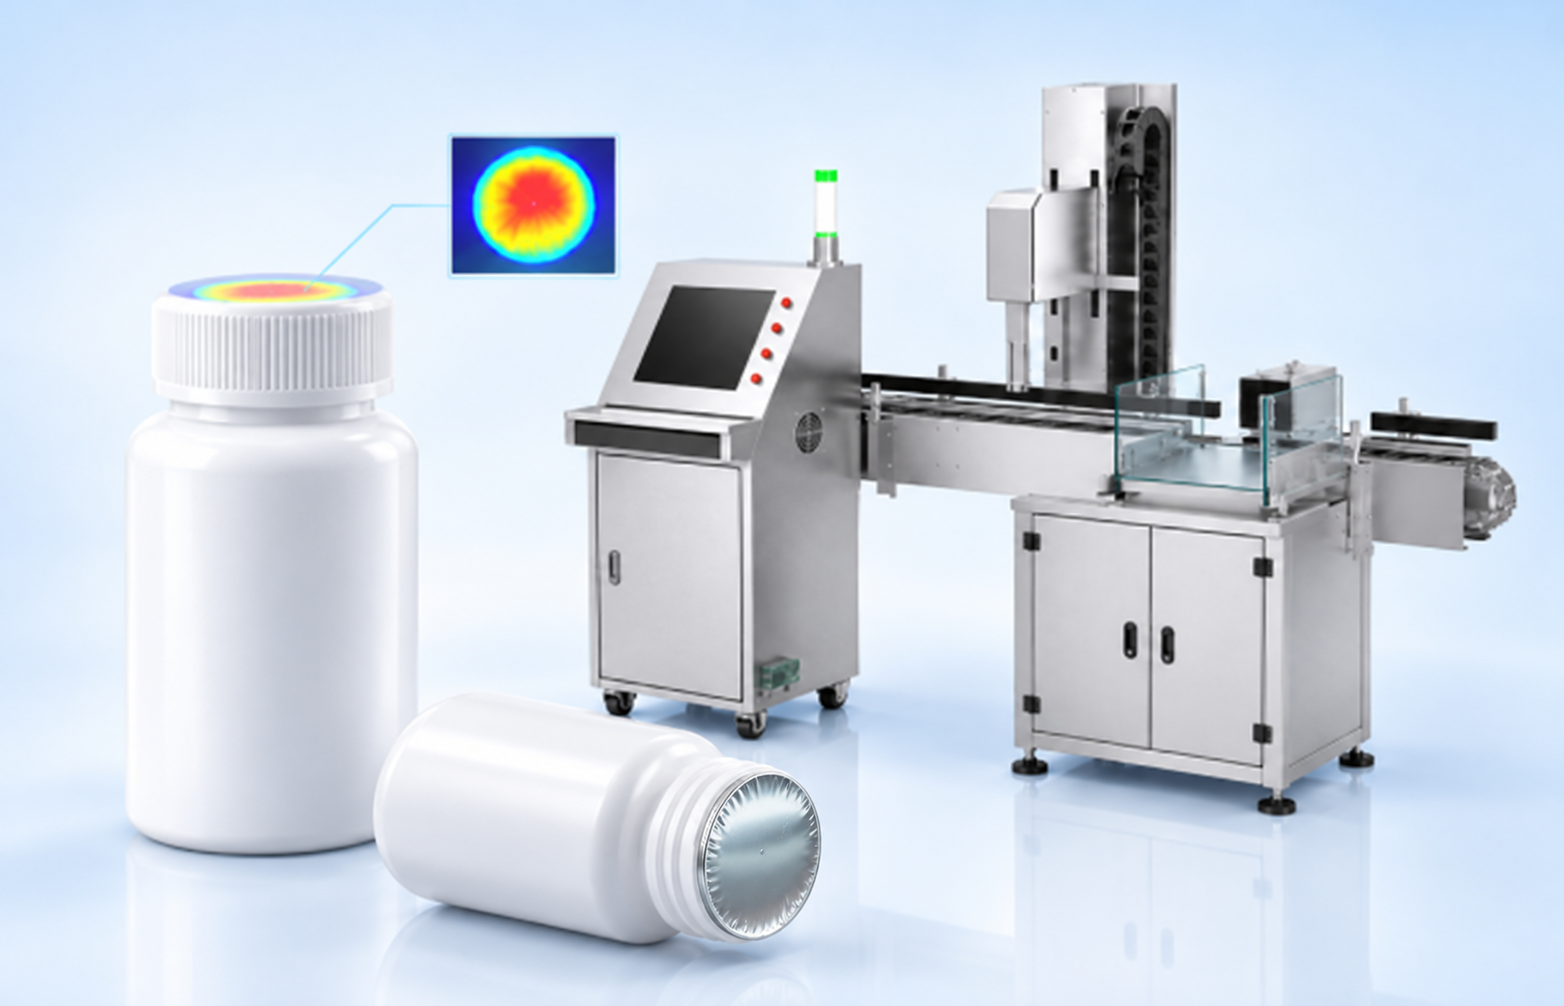
铝箔封口检测设备
传统方式(人工目检 / 普通视觉相机)|铝箔破损、反装、缺失这类“看得见”的问题,人工或普通相机还能应付。但虚封和低温弱封漏气这些封口内部的问题,往往肉眼和普通图像根本无从判断,封口表面看起来完好,实际早已密封失效。
热成像检测|对于这类仅凭外观难判断的封口异常,热成像换了一个判断维度,分析电磁感应封口后瓶盖区域的温度分布。汇萃智能铝箔封口检测机通过红外相机采集热图像,可识别虚封、弱封和封口不良等传统方式难以发现的隐性缺陷,同时还可对漏封、偏封、翘边、铝箔缺失等常见封口异常进行在线检测。
| 结论|普通外观检测主要判断表面特征;热成像增加了“温度分布”这一检测维度,更适合识别与热合状态相关、仅凭外观难直接判断的异常。 |
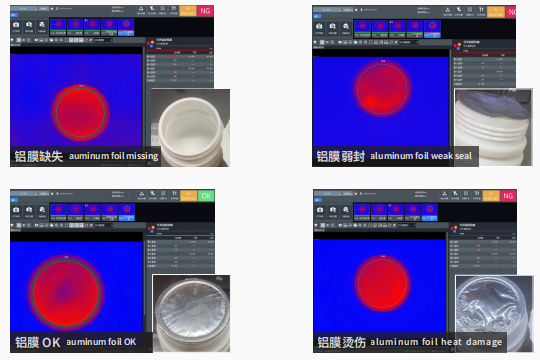
铝箔/铝膜封口检测图
传统方式(人工抽检)|电磁感应封口完成后,人工要确认铝箔实际封口状态,通常需要从产线上抽取产品、开盖检查。随着产量和生产节拍提高,这种方式很难逐瓶进行,更多按一定频次抽样确认,存在漏检风险。
热成像检测|电磁感应封口完成后,产品无需开盖,保持正常盖合状态即可进入检测工位。红外相机采集瓶盖区域的热图像,系统根据瓶盖表面的温度分布判断下方铝箔的封口状态,并实时输出检测结果;发现异常后,可联动剔除机构处理。汇萃智能已将热成像采集、算法判断、结果输出和不良品剔除集成到智能检测设备中,可直接接入现有电磁感应封口机后端。
| 结论|人工检查主要覆盖抽取到的样品,热成像检测则可以跟随生产节拍持续运行,将封口检测覆盖到每一个经过检测工位的产品。 |
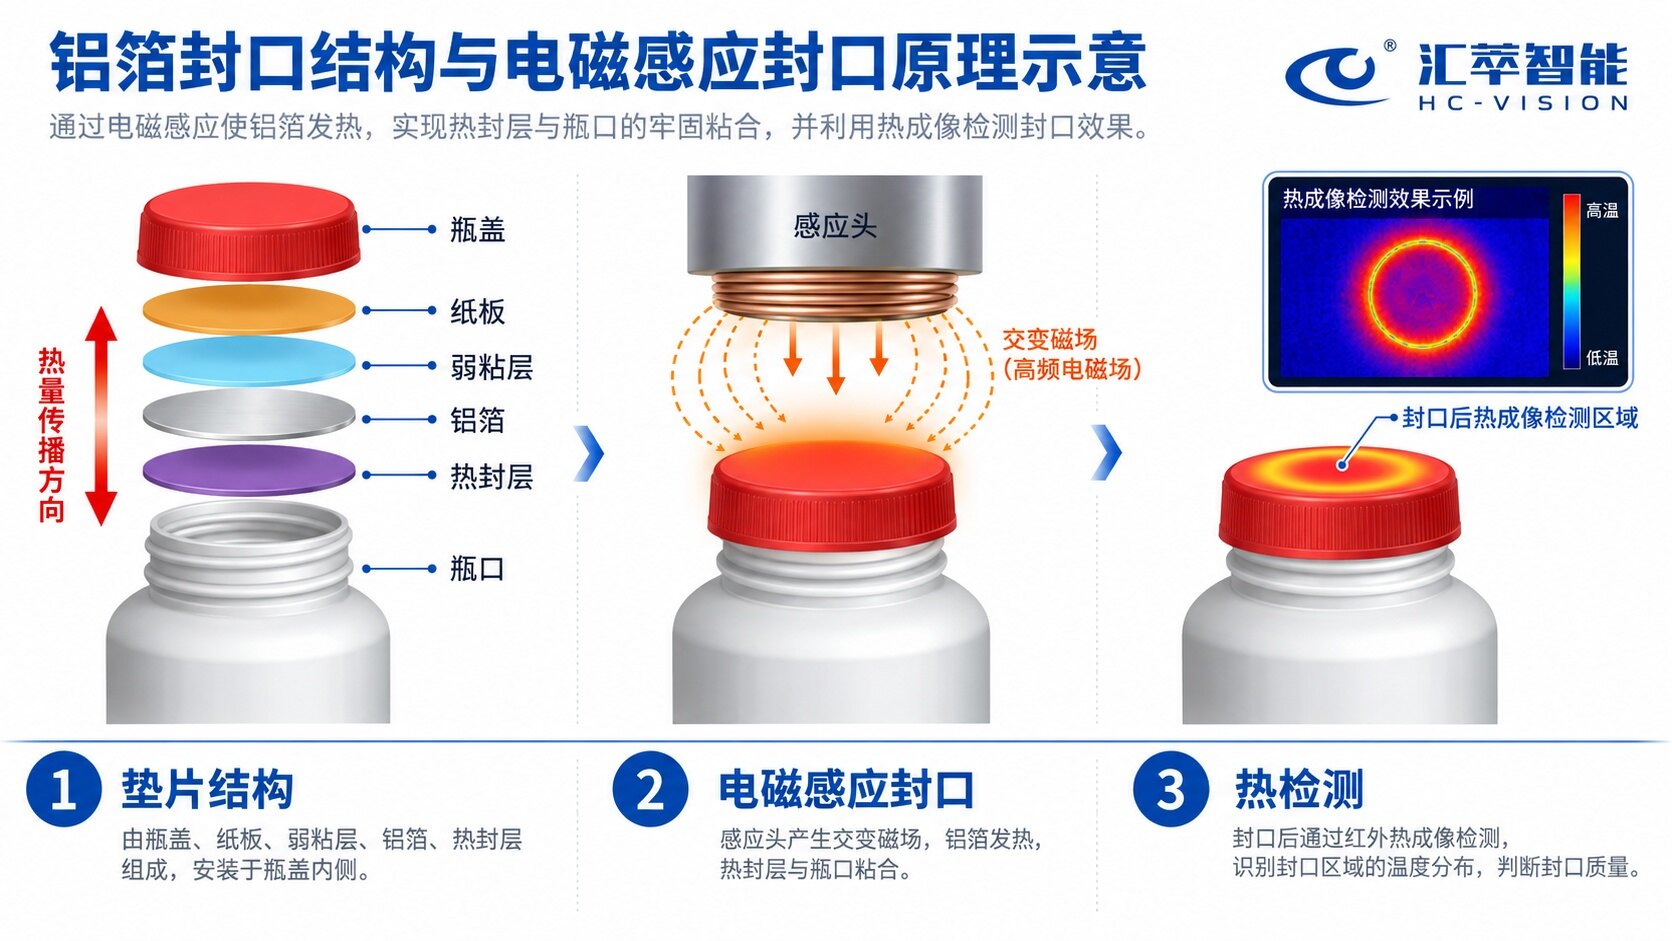
铝箔封口结构与电磁感应封口原理示意
传统方式(人工目检)|人工抽检需要持续安排质检人员完成取样、开盖、判断和记录。对于多班制、连续生产的产线,还涉及排班、培训、人员交接以及人员流动后的重新培养,人力投入会随着生产时间持续发生。
热成像检测|封口检测转为在线自动运行后,产品检测、结果判断和异常输出由设备连续完成,可减少人工反复取样和开盖检查的工作量,质检人员更多转向异常复核、设备巡检和质量数据管理。降低人工成本的同时,让包装质量控制真正嵌入生产过程。
| 结论|检测设备只需要前期的一次投入,人工抽检的却需要持续的人力成本投入。 |
封口检测这件事,看得见的问题好解决,看不见的问题才最致命。汇萃智能热成像铝箔封口检测机用红外热成像+AI算法的组合,把“隐性缺陷”变成了“看得见的数据”,这也是它区别于传统检测方式的核心价值所在。
目前,汇萃智能热成像铝箔封口检测机已在食品、药品及日化等行业的头部企业产线稳定运行,可适配最高180瓶/分钟的产线节拍,检测精度高达99.98%,漏检率≤0.2‰。帮助客户提升封口环节的检测效率与产品良率,持续提升铝箔封口质量管控与产线自动化水平。

返回顶部

从检测维度、产线覆盖率和人工成本三个方面,对比传统人工抽检与汇萃智能热成像铝箔封口检测机的实际差异,说明红外热成像如何识别虚封、弱封等仅凭外观难以判断的封口缺陷。
围绕锂电池PACK组装关键工序,通过2D、3D及AI视觉完成电芯定位、涂胶检测、焊接引导和焊后缺陷检测,提升在线质量管控与追溯能力。
面向注射笔组装产线,方案覆盖零部件、组装过程和成品外观检测,通过视觉工位在线识别缺陷、装配异常及尺寸偏差。
汇萃智能半导体视觉检测解决方案以全栈自主研发技术为核心竞争力:凭借丰富的机器视觉与AI算法库及HCAI深度学习模型,适配工艺迭代需求;融合多模态成像技术突破材质检测瓶颈,搭配工业级高稳定硬件配置,适配洁净车间环境并支持7×24小时连续运行;兼容主流工业协议,可与产线系统无缝联动实现全流程自动化。方案通过核心环节全覆盖检测实现行业领先的缺陷检出率,显著提升芯片良率,单套设备可替代多名人工,大幅提升检测速度、降低综合成本,满足行业合规要求。