注射笔组装涉及多类微小零部件与连续装配节点。卡扣缺损、点胶缺失、弹簧装配异常、推杆漏装、套筒组装不到位或成品外观异常,若未在对应工序及时识别,容易继续流入后续环节,增加返工、排查与异常品处理成本。汇萃智能基于某注射笔组装产线项目,在核心零部件、动力装置、外壳与套筒组装、组装后复检及成品外观终检等关键节点配置视觉检测,分别完成结构完整性、部件有无、尺寸与高度、装配间隙、位置到位及外观状态判定,并将结果与后续装配、复检或分流动作衔接。
核心零部件检测 · 动力装置组装检测 · 外壳与套筒组装检测 · 成品外观终检
方案对象 | 注射笔组装产线 |
方案形式 | 视觉检测系统 / 检测工位,按产品结构与产线条件配置 |
检测阶段 | 核心零部件检测+动力装置组装检测+外壳与套筒组装检测+组装后复检/成品终检 |
检测对象 | 触发套筒、弹簧/支架、垫片、端盖、推杆、外壳、套筒、组装件及成品 |
判定内容 | 结构缺陷、部件有无、尺寸与高度、装配间隙、位置到位及成品外观 |
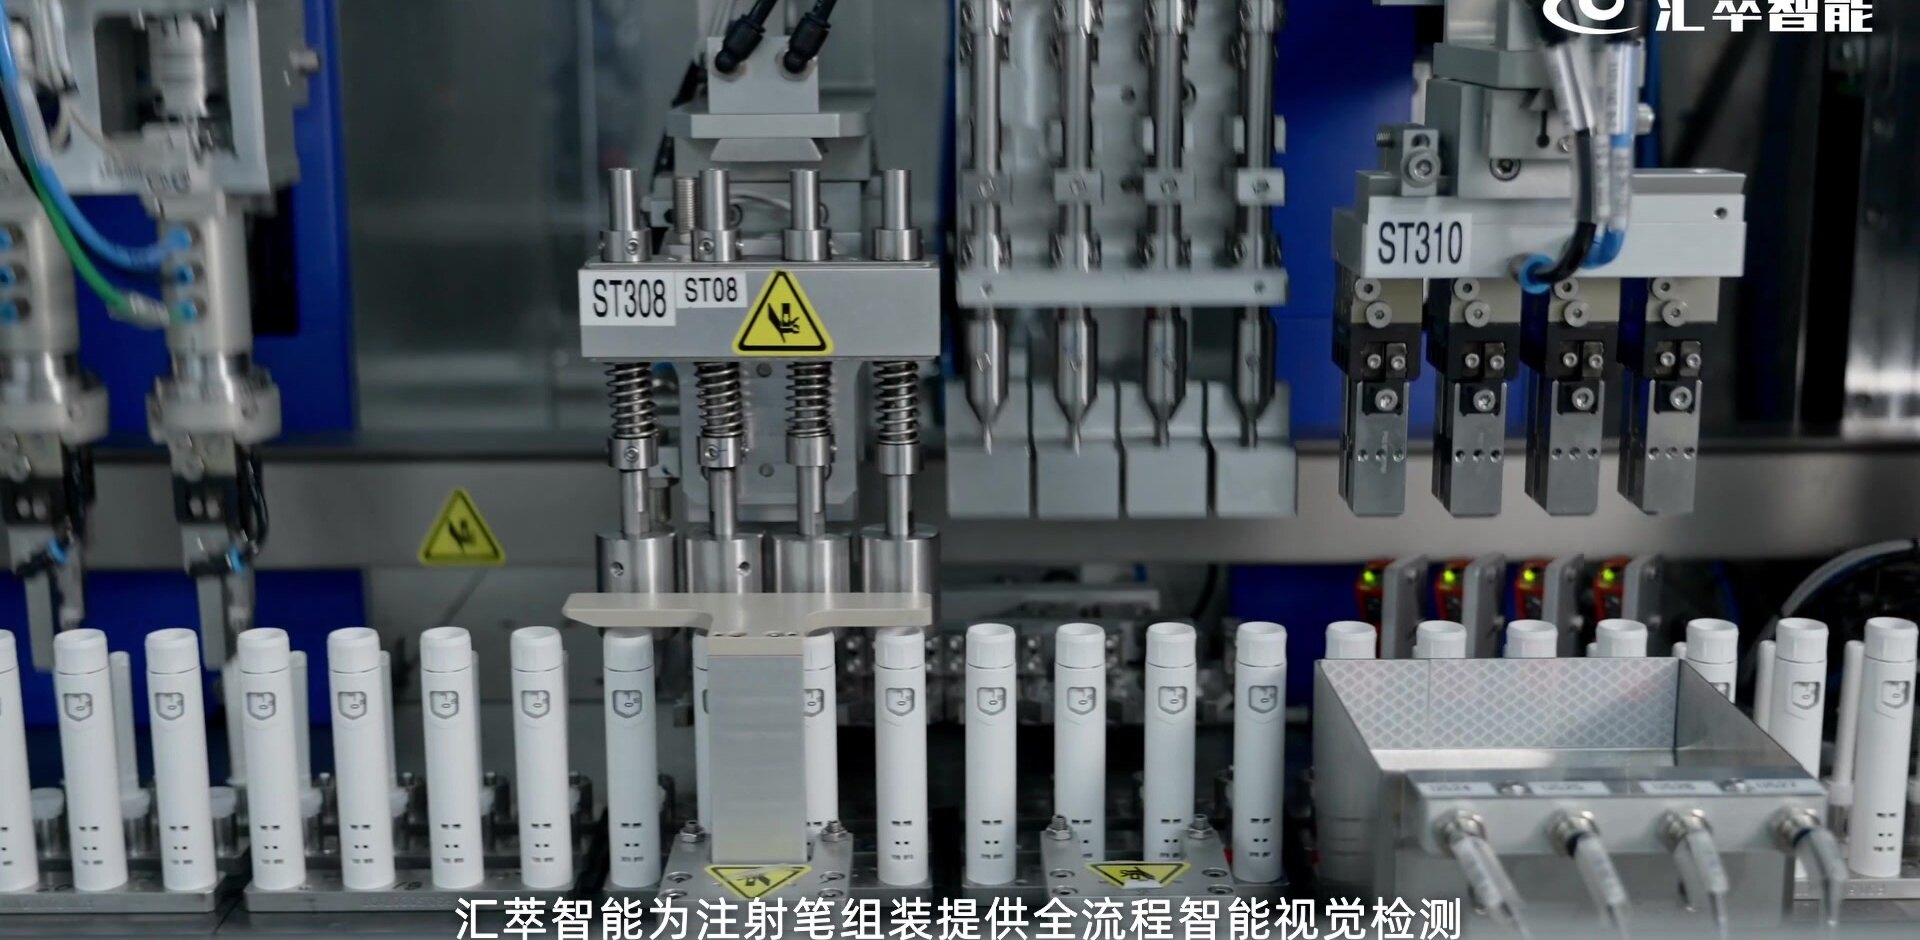
注射笔组装产线视觉检测场景
项目需要解决的三个问题
| 01 | 不同部件需要匹配不同成像与判定方式 触发套筒、弹簧、垫片、推杆、外壳及成品外观的结构与缺陷表现差异明显,不能用同一视角和同一算法覆盖。 |
| 02 | 检测节点需要跟随组装工序设置 零部件质量、动力装置组装、外壳与套筒组装、组装后复检及成品终检分布在不同阶段,需要在对应节点检测。 |
| 03 | 判定结果需要与产线动作连续衔接 产品到位后完成采图和OK/NG、尺寸或位置判定,结果输出给后续装配、复检或分流环节。 |
整体实施流程
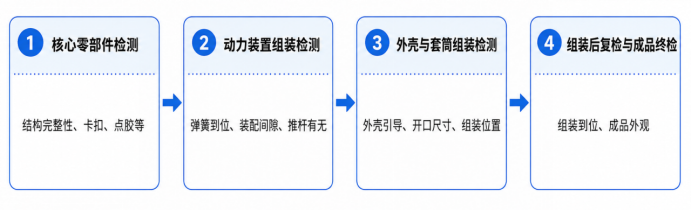
关键生产节点
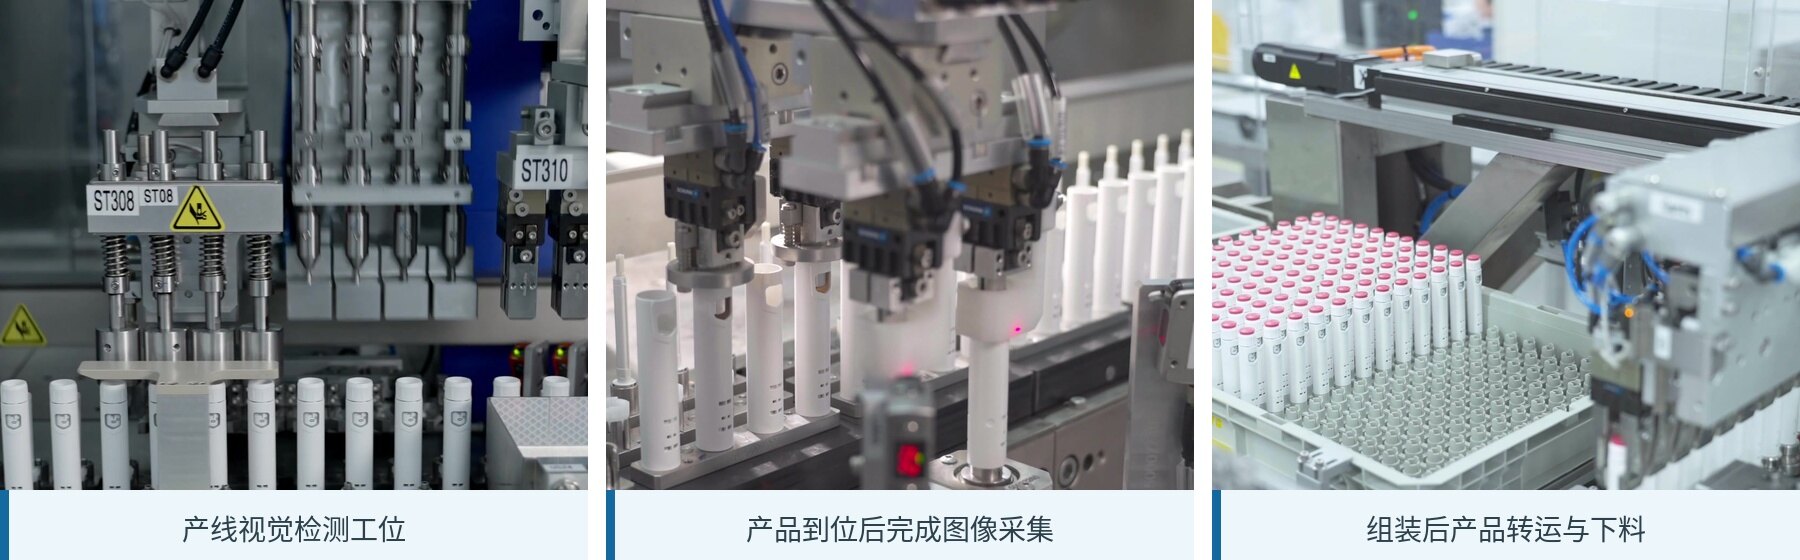
注射笔组装产线中的检测、采图与转运场景
代表性检测内容与画面(1/2)
一、核心零部件结构与缺陷检测
在零部件进入后续装配前,对触发套筒、弹簧支架、垫片等关键结构进行图像采集。根据部件结构和缺陷表现,采用轮廓、尺寸测量或AI识别,判断局部结构是否完整,并对点胶有无、缺胶及局部结构缺失等异常进行检测。
检测内容:结构完整性|卡扣有无/完整性|垫片/支架缺陷|点胶有无
二、弹簧有无及高度检测
弹簧装入对应组件后,通过适配光学方式强化弹簧轮廓,先判断有无,再根据弹簧顶部、底部及基准位置计算高度,用于识别漏装、装配高度异常等问题。
检测内容:弹簧有无|弹簧高度|装配位置
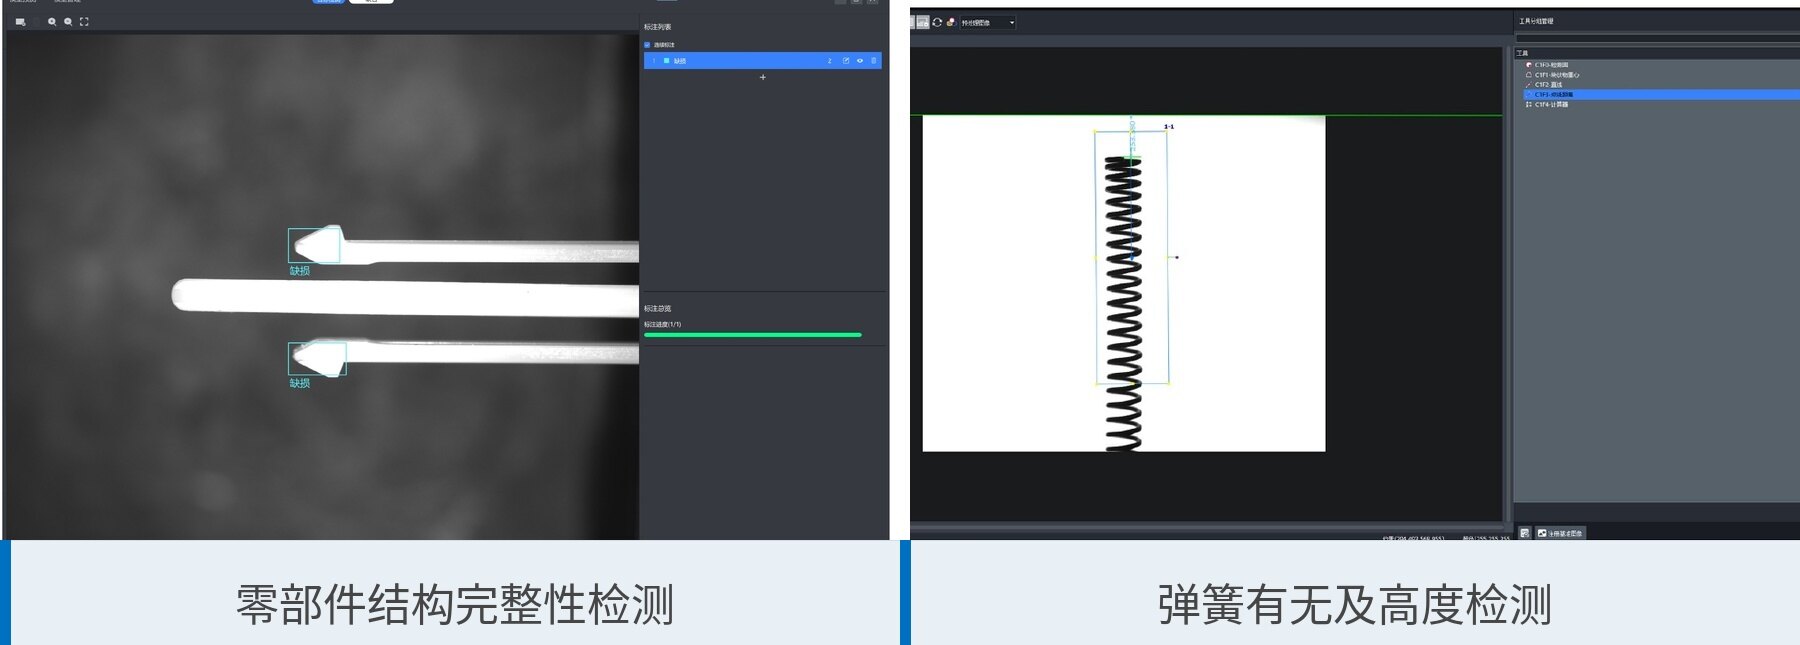
零部件结构完整性与弹簧有无/高度检测画面
代表性检测内容与画面(2/2)
三、装配间隙与推杆有无检测
在动力装置组装阶段,对弹簧装配状态、端盖或组件间隙及推杆有无进行检测。系统通过边缘位置和相对距离完成间隙测量,并通过目标区域特征判断推杆有无;具体检测位置随产品结构确定。
检测内容:弹簧装配状态|端盖/组件间隙|推杆有无
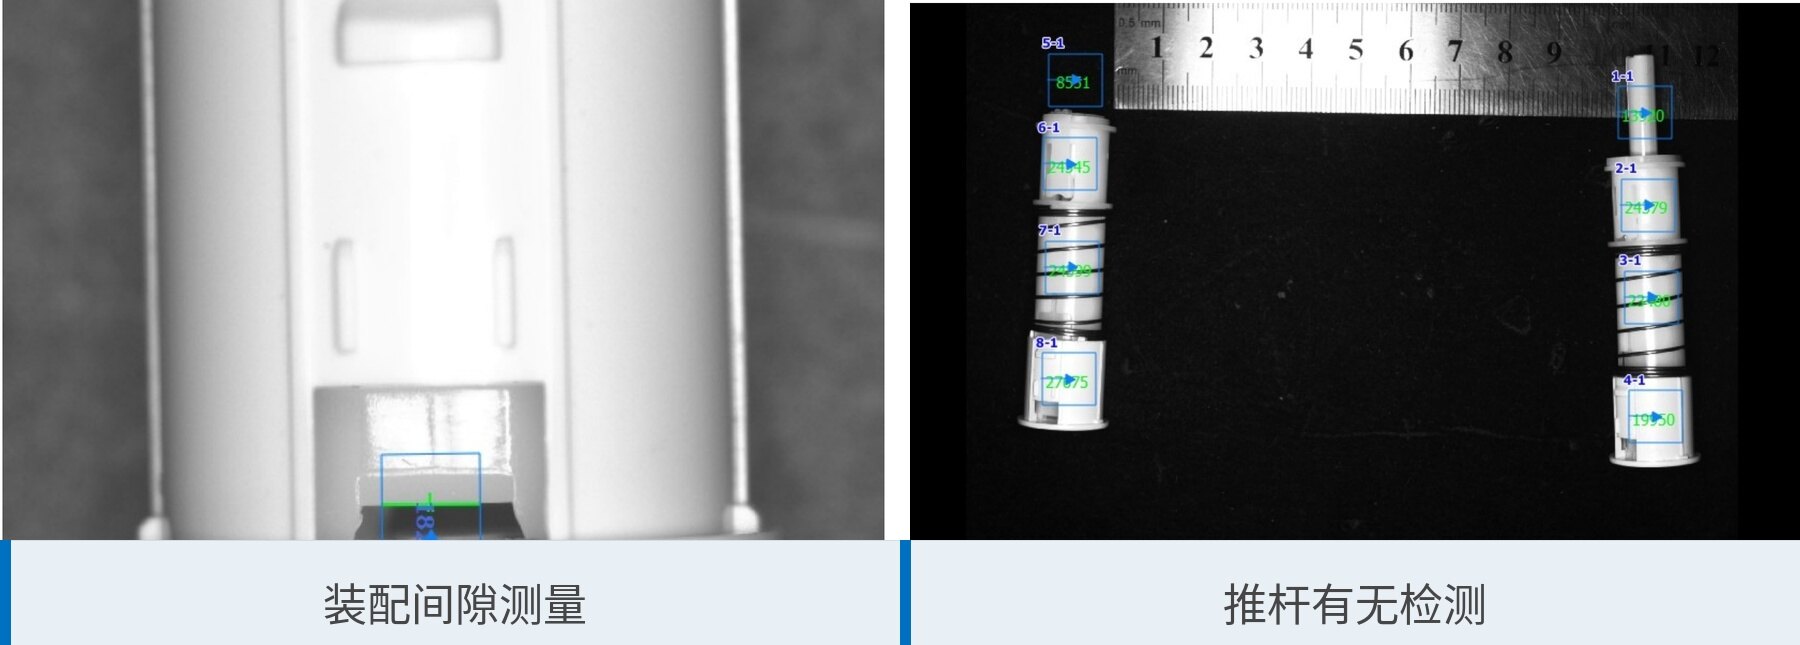
装配间隙测量与推杆有无检测画面
四、外壳与套筒组装检测
外壳与套筒进入组装阶段后,视觉系统可先识别外壳角度并输出引导信息,再对套筒开口尺寸、组装后高度位置和整体到位状态进行判定。定位引导、尺寸测量和到位检测分别配置判定逻辑,避免不同任务相互干扰。
检测内容:外壳角度引导|套筒开口尺寸|组装后高度位置|组装到位
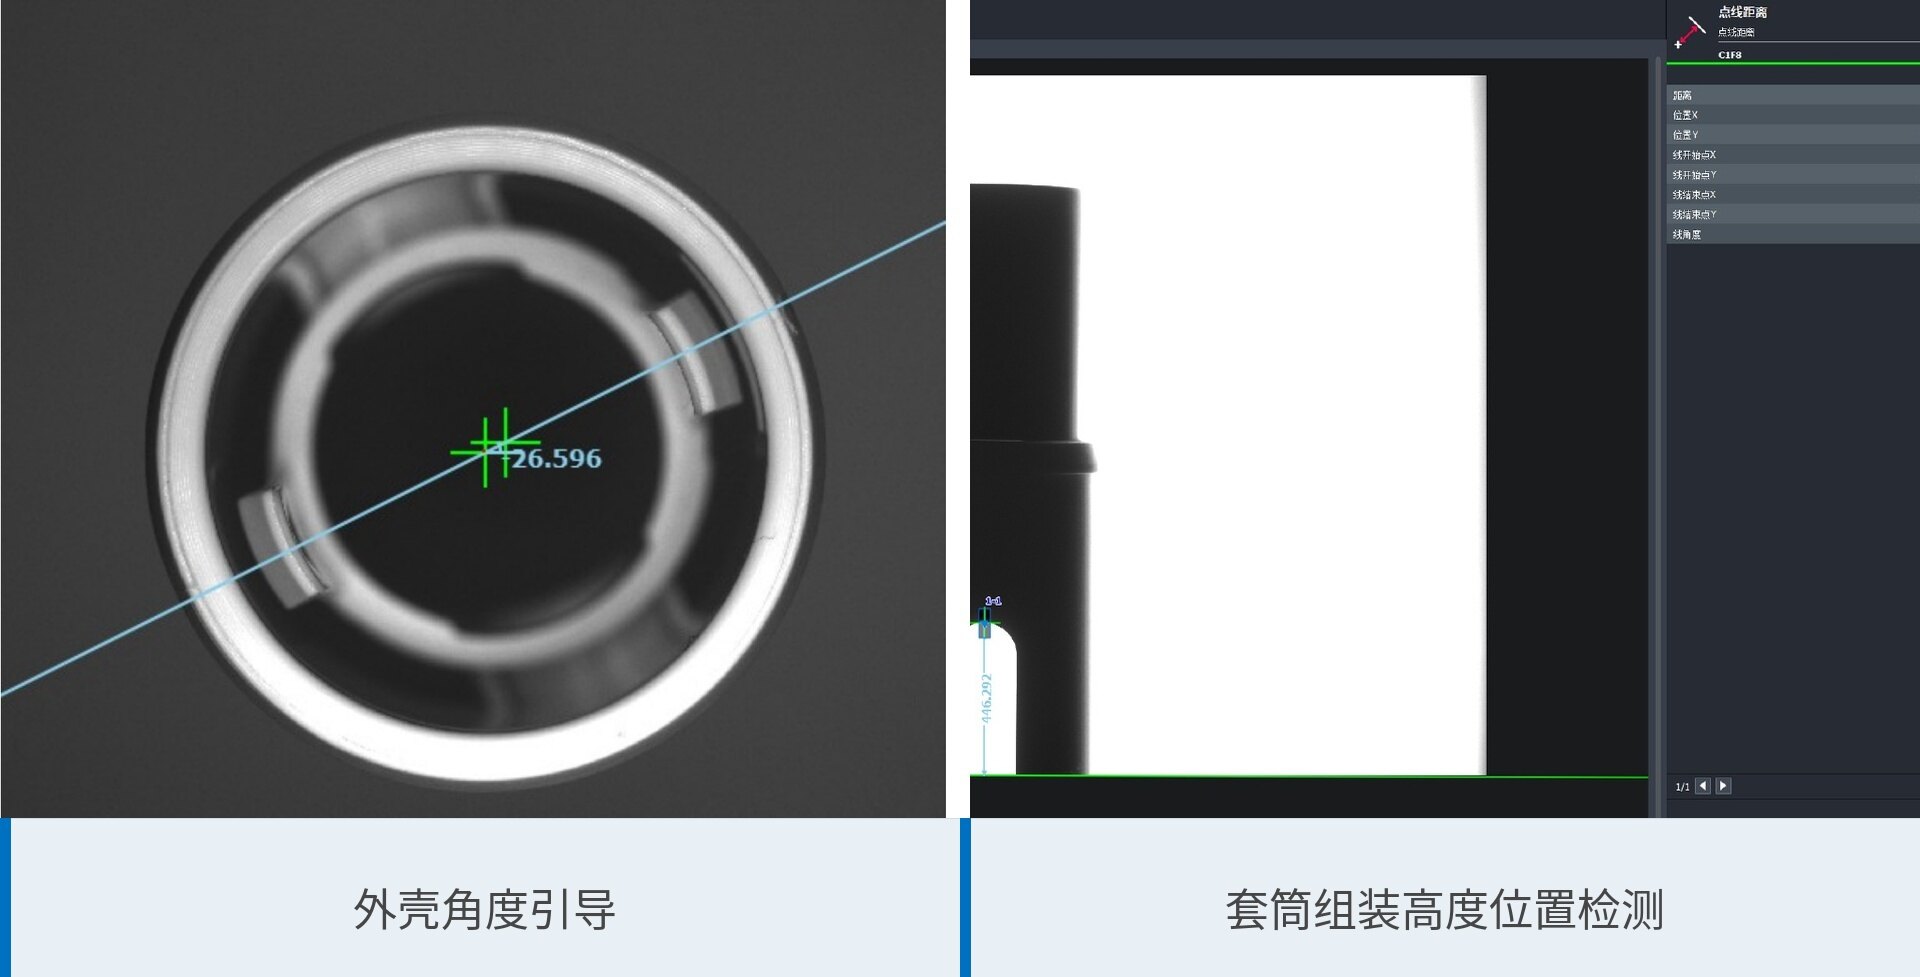
图5|外壳角度引导与套筒组装高度检测画面
五、成品外观终检
完成组装后,在产线上对成品整体外观及关键可视区域进行复检,用于识别外观异常并输出OK/NG结果。
检测内容:成品整体外观|关键可视区域异常|OK/NG判定
04 成像判定与产线衔接
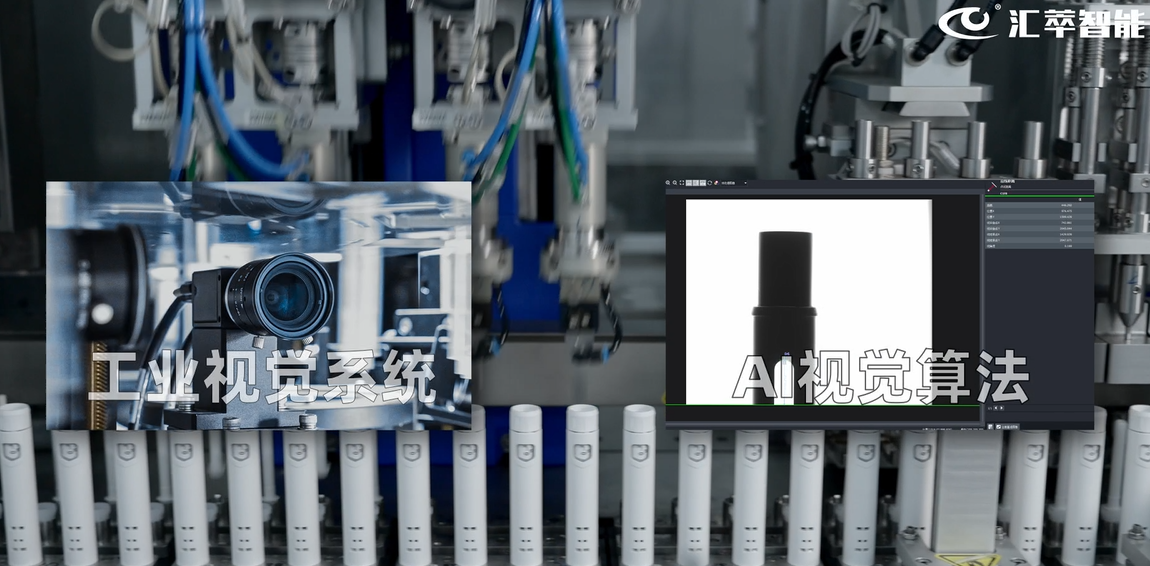
图6|工业视觉系统嵌入注射笔组装产线
产品在输送机构上到达指定检测位置后,由产线信号触发图像采集。结构有无、尺寸、高度、间隙和位置等采用轮廓、边缘、距离和位置算法判定;点胶、缺胶、局部结构及成品外观等可结合AI模型识别。系统输出OK/NG、尺寸或位置数据,与后续装配、复检或分流动作衔接。
稳定到位与采图 | 分任务成像与判定 |
结果输出与工序衔接 | 检测数据记录 |
05 类似注射笔检测需求如何评估
不同注射笔的结构、规格、颜色、材质和组装流程存在差异。类似项目需要先明确检测对象所处工序、产品到位方式和缺陷判定标准,再结合现场节拍确定检测视图、光学方式、判定逻辑及产线接口。
项目评估需要提供
评估要素 | 需要确认 |
产品信息 | 注射笔类型、规格、颜色、材质及关键部件结构 |
检测工序 | 零部件检测、动力装置组装、外壳与套筒组装、组装后复检、成品终检或后道工位 |
缺陷标准 | 缺陷类型、位置、尺寸范围、OK/NG样品及判定边界 |
到位条件 | 产品姿态、载具形式、输送方式和可用安装空间 |
现场节拍 | 实际生产速度、触发方式及前后工序衔接要求 |
结果处理 | 报警、停机、剔除、复检、位置输出或检测结果留存要求 |
数据接口 | 现场控制接口、数据字段及检测结果留存/追溯需求 |
可拓展的后道检测方向
剂量与旋钮 | 标签与字符 |
条码与追溯信息 | 包装前后复检 |
有类似注射笔视觉检测需求? 汇萃智能可根据产品结构、检测工序、缺陷样品与现场节拍,评估检测节点、成像方式、算法配置及产线接口。 |

返回顶部

面向食品饮料、日化、医药等瓶装生产线,汇萃智能提供从空瓶、瓶盖到液位、标签、喷码的整线视觉检测方案,帮助减少人工复检与不良品损耗。
以方壳锂电池 PACK 包制程为例,梳理电芯上料定位、贴胶涂胶检测、扫码追溯、极柱寻址与极性检测、BSB/FPC 焊接引导及焊后检测、模组全尺寸测量、搬运入箱等工位的视觉检测内容与实施方式。
覆盖针筒、芯杆、胶塞及成品外观缺陷
在当下科技飞速发展之际,半导体作为现代电子信息技术基石迅猛演进,其芯片广泛用于各类设备,性能优劣直接关乎设备功能与效率。芯片尺寸缩小、集成度提高,半导体生产对精度、质量控制近乎苛刻,细微瑕疵就可能引发芯片失效,影响产品性能与良品率,传统人工检测难以应对,效率低且准确性、一致性差。此时,机器视觉检测技术诞生,宛如半导体行业 “新眼睛”,是精准检测与质量控制关键,融合多领域技术,用图像传感器采集信息,经处理、分析、比对后精准决策或执行动作,在半导体制造各环节起着关键作用。